

Tuyau de refroidissement liquide 316 dans l'eau DI ou l'eau du robinet : rendus de corrosion sur 5 ans
Tuyau de refroidissement liquide 316 par rapport aux tubes traditionnels en acier inoxydable

Vous prévoyez unsystème de refroidissement liquidepour des serveurs-haute densité, une installation de stockage d'énergie ou un déploiement de CDU. Le choix du tube est une spécification enfouie profondément dans les documents d'ingénierie, mais c'est le composant unique qui détermine si votre système fonctionnera pendant une décennie ou tombera en panne dans un délai d'un an. La différence entre un tube en acier inoxydable standard et un-tuyau de refroidissement liquide 316 spécialement conçu n'est pas une mise à niveau mineure-c'est la différence entre la maintenance planifiée et les arrêts d'urgence.
Pourquoi les tubes en acier inoxydable standard échouent dans les systèmes de refroidissement
La panne la plus courante dans les systèmes de refroidissement liquide n’est pas la pompe, la plaque froide ou le liquide de refroidissement. C'est le tube qui les relie. Les tubes standard sont fabriqués pour un usage industriel général-transport de fluides, support structurel, manipulation de produits chimiques. Ils ne sont pas conçus pour répondre aux exigences spécifiques des systèmes de refroidissement en boucle fermée-.
Les trois modes de défaillance dominants dans les boucles de refroidissement sont :
- Micro-porosité des soudures entraînant des fuites lentes et indétectables.
- Contamination par des particules provenant de surfaces internes rugueuses, qui obstruent les micro-canaux des plaques froides.
- Dérive dimensionnelle de lot-à-batch, ce qui rend l'installation et la maintenance sur le terrain difficiles.
Un exploitant de centre de données allemand l’a découvert à ses dépens. Leur système de refroidissement utilisait des tubes standards avec soudage manuel. Au cours des 6 premiers mois, le système a fonctionné conformément aux spécifications. Au 9ème mois, la croissance microbienne et l'accumulation de particules dans le liquide de refroidissement ont augmenté la chute de pression de 18 %, obligeant les pompes à fonctionner à 15 % de plus que leur capacité nominale. Au 14e mois, une micro-fuite au niveau d'un joint de soudure a contaminé les racks de serveurs, coûtant à l'entreprise 340 000 $ en remplacement de matériel et en perte de disponibilité.
La cause première n’était pas la qualité de la soudure. C'était la finition de la surface interne. Les tubes standard ont généralement une rugosité de Ra 1,6 à 3,2 μm, qui piège les particules et crée des sites pour la croissance du biofilm. La fiche technique ne couvrait pas la propreté interne, car le tube n'a jamais été conçu pour cette tâche.
Comment316 Tuyau de refroidissement liquideDiffère au niveau de la fabrication
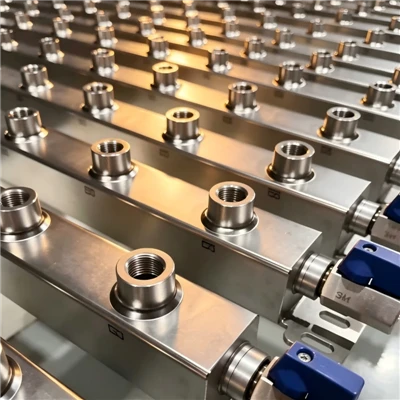
La différence commence dès l’usine. La plupart des usines de tubes sont conçues pour une production continue de qualités standard. Ils optimisent le débit, et non le contrôle de la surface ou la cohérence des soudures. Un tuyau de refroidissement liquide 316 nécessite un ensemble de priorités différent, et des fabricants comme China Super Tech ont construit des lignes de production dédiées à cet effet plutôt que d'utiliser des tubes de refroidissement comme produit secondaire.
Les principales distinctions de fabrication sont :
- Soudage orbital avec contrôle automatisé des paramètres- Élimine la variabilité humaine qui provoque des incohérences de pénétration des soudures.
- Polissage électrolytique et passivation- Réduit la rugosité de la surface interne à Ra inférieur ou égal à 0,4 μm, créant ainsi un chemin d'écoulement fluide qui résiste à l'adhésion des particules.
- Traçabilité complète-des lots- Chaque lot est étiqueté depuis la bobine de matière première jusqu'à l'inspection finale, garantissant ainsi la stabilité de la composition tout au long des cycles de production.
- Inspection des fuites à 100 % avant expédition- Chaque tuyau est testé sous pression-, et pas seulement sur un pourcentage d'échantillonnage.
Le tableau ci-dessous compare l'orientation de la production de la fabrication standard par rapport à la fabrication spécifique au refroidissement liquide :
| Dimension | 316 Tuyau de refroidissement liquide | Tubes standards en acier inoxydable | Valeur différentielle |
| Rugosité de la surface interne | Ra Inférieur ou égal à 0,4 μm (poli électrolytique) | Ra 1,6–3,2 μm (finition du broyeur) | Risque d’accumulation de particules réduit de 75 % |
| Méthode de soudage | Soudage orbital, contrôle automatisé | TIG manuel ou semi--automatique | Pénétration constante des soudures, risque de fuite réduit |
| Test de fuite | 100 % de pression-testée par lot | Tests d'échantillons (10 à 20 % par lot) | Zéro micro-fuite non détectée dans le produit expédié |
| Tolérance dimensionnelle | ±0,05 mm sur le diamètre extérieur | ±0,15 mm typique | Installation sur site sans retouche |
| Contrôle de la qualité des matériaux | 316L avec teneur en Mo vérifiée, faible teneur en carbone selon ASTM A312 | 304 ou générique 316 | API-résistance à la corrosion vérifiée dans les environnements chlorés |
| Traçabilité | Traçabilité complète des lots, MTR inclus | Traçabilité limitée, souvent pas de MTR | Conformité ISO 9001:2015 pour les pistes d'audit |
| Taux d'échec sur 5 ans | <0.1% (weld-related failures) | 1,2 à 1,8 % (les données de l'industrie l'indiquent) | Jusqu'à 90 % de réduction du risque de défaillance de la boucle de refroidissement |
Le problème des fuites : pourquoi les tests à 100 % sont importants

Une petite fuite dansun système de refroidissement liquiden'est pas un inconvénient mineur. C'est un échec catastrophique. Lorsqu'un joint de soudure développe une micro-fissure dans un tuyau standard, le liquide de refroidissement s'échappe lentement dans le boîtier électronique. L'efficacité du refroidissement diminue, les serveurs surchauffent et l'ensemble du rack se déconnecte. La détection prend souvent des jours car la fuite est trop petite pour être détectée visuellement.
La moyenne industrielle de défaillance des soudures dans les tubes standard soudés manuellement est d'environ 1,5 %, selon les données de tests de l'industrie. C’est le chiffre que personne ne vous donne lors de la phase d’échantillonnage. L'échantillon est réalisé par le meilleur soudeur de l'usine. Le cycle de production est effectué par toute personne disponible pendant ce quart de travail.
Le soudage orbital résout ce problème directement. Le processus contrôle la position de la torche, la vitesse de déplacement et l'alimentation en fil avec une précision automatisée, permettant d'obtenir une pénétration de soudure et une géométrie de cordon constantes sur des centaines de joints. Combiné avec un test d'étanchéité à 100 %-chaque tuyau est pressurisé à la pression nominale, et toute chute sur une période de maintien de 30-secondes est signalée - le taux de défaillance tombe à près de zéro.
Propreté des surfaces internes : le tueur caché des performances
Votre liquide de refroidissement est l’élément vital de votre système de refroidissement. Il transporte la chaleur des plaques froides vers l’échangeur thermique. Si le liquide de refroidissement est contaminé par des particules, les micro-canaux de la plaque froide se bouchent, l'efficacité du transfert de chaleur diminue et la pompe doit travailler plus fort pour maintenir le débit.
The internal surface roughness directly controls this risk. A rough surface (Ra >1,6 μm) crée une couche limite turbulente qui piège les particules et favorise la croissance du biofilm. Une surface polie (Ra inférieur ou égal à 0,4 μm) crée un flux laminaire intrinsèquement plus résistant à l'adhésion des particules.
L’impact commercial est mesurable. Lors d'un test réalisé dans une installation de stockage d'énergie, un système utilisant des tubes standard (Ra 2,5 μm) a vu la chute de pression du liquide de refroidissement augmenter de 22 % sur 18 mois en raison de l'accumulation de particules. Un système parallèle utilisant des tuyaux polis électrolytiquement (Ra 0,4 μm) n’a montré aucune augmentation mesurable de la chute de pression sur la même période.

Sélection des matériaux : 304 contre . 316 L pour différentes compositions chimiques du liquide de refroidissement
Tous les systèmes de refroidissement liquide ne nécessitent pas d'acier inoxydable 316L. Le choix dépend de la chimie du liquide de refroidissement et de l'environnement d'exploitation. Utiliser une mauvaise note est une erreur courante et coûteuse.
Quand l’acier inoxydable 304 est le bon choix
L'acier inoxydable 304 est une option-rentable pour les systèmes utilisant de l'eau pure ou de l'eau déminéralisée comme liquide de refroidissement. Dans ces systèmes en boucle fermée-sans exposition au chlorure, le 304 offre une résistance à la corrosion adéquate. Le coût du matériau est généralement inférieur de 15 à 20 % à celui du 316L, et pour les déploiements à grande échelle-, il s'agit d'une économie significative.
Quand l’inox 316L est obligatoire
Le 316L est le choix requis dans les conditions suivantes :
- Liquides de refroidissement à base de glycol-(mélanges de propylène ou d'éthylène glycol) qui se décomposent avec le temps et deviennent légèrement acides
- Environnements exposés aux chlorures- même des traces de sel dans l'air peuvent provoquer une corrosion par piqûres sur 304
- Boucles à haute-températureau-dessus de 70 degrés, où les taux de corrosion s'accélèrent
- Milieu marin ou humideavec humidité de condensation
La teneur en molybdène du 316L offre une protection active contre les piqûres induites par le chlorure-. La désignation à faible teneur en carbone (L) empêche la précipitation de carbure de chrome dans les zones affectées par la chaleur des soudures, ce qui réduirait autrement la résistance à la corrosion. Ces propriétés ne sont pas-négociables pour une fiabilité à long terme-dans des environnements exigeants.
| Type de liquide de refroidissement | Qualité recommandée | Raisonnement |
| Eau pure / eau DI | 304 | Résistance à la corrosion adéquate, sans chlorures |
| Mélange d'eau glycolée- (inférieur ou égal à 30 % de glycol) | 316L | Les produits de dégradation du glycol deviennent acides |
| Glycol-water mix (>30% de glycol) | 316L | Des températures de fonctionnement plus élevées accélèrent la corrosion |
| Eau de mer ou eau saumâtre | 316L (avec Mo plus élevé) | L'attaque du chlorure nécessite une protection contre le Mo |
| High-temperature loops (>70 degrés) | 316L | La faible teneur en carbone empêche la sensibilisation des soudures |
Que spécifier dans votre demande de prix
Lorsque vous envoyez un appel d'offres pour les tubes de votre système de refroidissement, je vous recommande d'inclure les exigences minimales suivantes afin d'éliminer les fournisseurs non-conformes :
- Grade:316L selon ASTM A312 ou JIS G3459, avec teneur en molybdène vérifiée via un rapport d'essai de matériaux
- Rugosité interne :Ra Inférieur ou égal à 0,4 μm, vérifié par test profilomètre sur échantillons réels de production
- Soudage:Procédé de soudage orbital, soudeurs certifiés ISO 3834, avec dossiers de qualification des procédures de soudage
- Certifications :ISO 9001:2015, ISO 14001, ISO 45001, marquage CE, conformité RoHS
- Traçabilité :Traçabilité complète des lots avec MTR pour chaque lot expédié
- Capacité de fabrication :Le fournisseur doit démontrer-des capacités internes en matière de formage, de soudage et de traitement de surface.-les étapes externalisées créent des lacunes de coordination qui conduisent à une qualité incohérente.
- Capacité:Capacité de production minimale cohérente avec vos volumes d’achats et votre planning
Délai : que prévoir
Le délai de livraison pour le tuyau de refroidissement liquide 316 varie en fonction de la complexité de la commande. Une commande simple de dimensions standard (par exemple, tube carré de 20 × 20 mm, épaisseur de paroi de 1,5 mm) dans la gamme de 1 000 à 3 000 pièces est généralement expédiée en 15 à 20 jours. Les dimensions personnalisées ou les assemblages pliés nécessitent un calendrier similaire, puisque la majeure partie du temps de fabrication est consacrée au réglage et à l'inspection du produit.
Une commande accélérée est possible avec 50 000 pieds carrés d'espace d'usine et un calendrier de production flexible. La capacité de production annuelle de China Super Tech de 12 000 tonnes signifie que trois grosses commandes simultanées ne bloquent pas automatiquement une nouvelle demande urgente. En pratique, cela signifie que votre besoin urgent est expédié dans un délai d'environ 7 jours si l'usine n'est pas à pleine capacité.
Quantités minimales de commande
Le MOQ dépend si vous avez besoin de tubes droits ou d'assemblages personnalisés. Pour les tubes droits standard, le minimum est généralement de 300 à 500 pièces par taille, selon la dimension. Pour les composants techniques tels que les collecteurs ou les tubes coudés, le MOQ est de 1 000 pièces par conception.
Pour les projets en phase de développement-, une commande d'échantillon de 5 à 10 pièces est une pratique courante. China Super Tech fournit des échantillons au prix coûtant, qui correspond au prix du matériau plus le temps d'usinage, mais vous n'avez pas besoin de commander un lot de production complet pour vérifier l'ajustement.
Inspection des fuites à 100 % : ce que cela signifie réellement
Je recommande de demander à votre fournisseur ses spécifications de test d'étanchéité. Un protocole robuste tel que celui utilisé par China Super Tech est simple mais rigoureux :
- Chaque tuyau est pressurisé à 1,5 fois la pression nominale
- L'inspecteur maintient la pression pendant 30 secondes
- Toute chute de pression supérieure à 1 % est signalée pour une inspection immédiate
- La canalisation est inspectée avec un spray détecteur de gaz pour localiser la fuite
- Le canal signalé est rejeté et le lot est à nouveau-inspecté.
Cette séquence de tests garantit qu'une micro-fuite n'est pas simplement détectée- mais qu'elle remonte jusqu'à sa source en production, et que le processus est corrigé.
Questions courantes sur les tuyaux de refroidissement liquide 316
Q : Quelle est la pression nominale d’un tuyau de refroidissement liquide 316 ?
La pression nominale dépend de l'épaisseur de la paroi, du diamètre extérieur et de la qualité du matériau. Pour un tube 316L d'un diamètre extérieur de 20 mm et d'une épaisseur de paroi de 1,5 mm, la pression de service est généralement nominale de 25 bars (363 psi) à température ambiante, vérifiée selon les spécifications ASTM A312. À des températures élevées supérieures à 70 degrés, l'indice diminue d'environ 15 % en raison d'une limite d'élasticité réduite.
Q : Quel est le délai de livraison typique pour un tuyau de refroidissement liquide 316 personnalisé ?
Les délais de livraison personnalisés pour les dimensions sur mesure ou les assemblages pliés sont de 18 -22 jours, comprenant le temps de configuration des outils, de vérification du prototype et de production. Les dimensions standard avec les outils existants sont expédiées plus rapidement. Les calendriers de production de China Super Tech peuvent réagir au moins une semaine plus rapidement que ceux des fournisseurs qui ne contrôlent pas toutes les étapes de fabrication en interne.
Q : Pouvez-vous fournir des échantillons avant une commande complète ?
Oui, les commandes d'échantillons de 5 à 10 pièces par conception sont une pratique courante pour les projets en phase de développement. Des échantillons sont fournis au prix coûtant, couvrant le matériau et l'usinage. Le délai d'expédition typique des échantillons est de 7 à 10 jours par courrier express, et vous recevez les échantillons avec un rapport d'essai de matériau pour vérification.
Q : Quelle est la quantité minimale de commande pour un tuyau de refroidissement liquide 316 ?
Le MOQ pour les tubes droits standard est de 300 à 500 pièces par taille. Pour les composants techniques tels que les collecteurs ou les tubes coudés, le MOQ est de 1 000 pièces par conception, hors échantillonnage pour les prototypes. La personnalisation est disponible en dessous de ces volumes et est possible pour la phase initiale du prototype.
Q : Quel est le taux d’échec du processus de soudage si je choisis le soudage manuel ?
Le soudage manuel introduit une variabilité difficile à contrôler.-un rapport d'audit d'usine indique un taux d'échec de soudure d'environ 1,5 % pour le soudage TIG manuel dans des lots parasites. Le soudage orbital automatique ramène ce taux en dessous de 0,1 %, avec une inspection à chaque étape. Une qualité de soudure constante est une raison essentielle pour exiger un processus de soudage certifié.
Q : Le tuyau de refroidissement liquide 316 répond-il aux exigences RoHS et CE ?
Oui. Les produits sont fabriqués en totale conformité avec la directive RoHS 2011/65/UE et portent le marquage CE. Cela couvre la sécurité environnementale et les exigences réglementaires pour l'entrée sur le marché international, en particulier pour les marchés européens où ces normes sont appliquées.
Q : Comment la rugosité de la surface interne affecte-t-elle les performances de refroidissement ?
La rugosité interne a un impact direct sur le débit du liquide de refroidissement et l'accumulation de particules. À Ra inférieur ou égal à 0,4 μm, le flux reste laminaire, réduisant la chute de pression et empêchant l’adhésion des particules. Une surface plus rugueuse à Ra 1,6 μm ou plus crée des turbulences et piège les particules qui finissent par obstruer les micro-canaux. Lors d'un test comparatif, un système avec des tuyaux polis électrolytiquement a maintenu une pression stable pendant 18 mois, tandis qu'un système avec des tuyaux standard-finis a vu une chute de pression augmenter de 22 % au cours de la même période.
Q : Qu'est-ce que la garantie et le service après-vente- ?
La garantie standard est de [5] ans à compter de la date d'expédition, couvrant les défauts de matériaux et de fabrication. Le délai de réponse technique est de [24] heures par email ou WhatsApp. Pour les problèmes urgents, un service-sur site est disponible. Les canaux d'assistance incluent WhatsApp, le courrier électronique, le chat en ligne et le téléphone, avec un ingénieur dédié affecté à votre compte.
Demander un devis
Pour obtenir un devis correspondant à vos besoins spécifiques, veuillez soumettre les informations suivantes :
Que se passe-t-il après votre soumission :
Un ingénieur d’application examine vos besoins dans les 24 heures
L'ingénieur vérifie la faisabilité technique et fournit un devis formel avec délai
Après approbation, un exemple de commande peut être organisé dans un délai de 7 à 10 jours pour votre vérification
La production commence après votre approbation de l'échantillon, avec traçabilité complète des lots et MTR inclus
Un ingénieur du fabricant répond dans les 24 heures. Les créneaux de production actuels sont en cours d'attribution, de sorte qu'une demande d'offre précoce permet de confirmer la disponibilité du calendrier pour le trimestre à venir.


