Comment s'assurer que le tuyau de refroidissement liquide 316 réussit un test de fuite à l'hélium dès le premier essai
Comment s'assurer que le tuyau de refroidissement liquide 316 réussit un test de fuite à l'hélium dès le premier essai
Un tuyau de refroidissement liquide 316 retient l'hélium à 10⁻⁹ mbar·L/s uniquement lorsque trois conditions sont réunies avant la mise sous tension de la jauge : la surface interne ne contient aucune particule piégée, la soudure est fermée par un processus qualifié plutôt que par un processus réparé, et le tube a été séché et purgé correctement. La plupart des échecs dès la première tentative sont détectés quelques jours plus tôt, au niveau du contrôle des processus et non au niveau du détecteur de fuites.
Les tests d'étanchéité à l'hélium dans un magasin qui l'utilise quotidiennement ressemblent à ceci. De l'hélium est pulvérisé à l'extérieur du tuyau évacué ; un spectromètre de masse à l’intérieur enregistre tout traceur qui s’infiltre. À 5×10⁻⁷ mbar·L/s, l'aiguille reste plate. À 1 × 10⁻⁶ mbar·L/s, vous avez une fuite qui se manifestera par une perte de liquide de refroidissement dans un rack CDU sous tension trois mois plus tard. Le détecteur ne crée jamais de fuite. Il n’en révèle qu’un.
C’est la thèse centrale : un test de fuite à l’hélium de premier passage est un résultat de conception de fabrication, et non un test après coup. Vous trouverez ci-dessous les quatre variables qui déterminent le résultat (surface, soudure, séchage et méthode de détection), suivies de la procédure à exécuter sur votre prochain lot.

Pourquoi les contaminants et les défauts de soudure provoquent des échecs dès la première tentative
Le premier suspect en cas d’échec d’un test à l’hélium n’est pas un trou. Il s’agit d’une libération lente de gaz emprisonné à la surface.
Les tubes industriels conventionnels ont souvent une finition de Ra 1,6 μm ou plus. À cette rugosité, les résidus de composé de polissage, le liquide de coupe et la poussière en suspension dans l'air se trouvent dans des micro-crevasses le long de l'alésage. Sous vide, le tuyau dégaze ces résidus pendant des heures, et le spectromètre lit ce bruit de fond croissant comme une fuite. Les acheteurs qui recherchent un premier résultat découvrent souvent que le détecteur de fuites était honnête et que la surface n'était pas propre.
Pour le refroidissement liquide, la surface cible descend jusqu'à Ra inférieur ou égal à 0,4 μm, atteint par polissage, décapage et passivation en séquence. Trois décisions de processus vous y amènent :
- La rugosité interne est contrôlée au niveau de l'alésage et non du diamètre extérieur, car le liquide de refroidissement touche uniquement le trajet d'écoulement.
- Le décapage et la passivation suivent le polissage plutôt que de le précéder, éliminant la couche de fer libre laissée par le polissage.
- Chaque tube est bouché aux deux ports immédiatement après le nettoyage final, afin que les particules ne puissent pas rentrer pendant l'emballage ou le transport.
Le retour sur investissement est mesurable. Un alésage plus lisse laisse moins de sites où les particules s'accumulent, de sorte que le circuit de liquide de refroidissement reste stable pendant des mois de fonctionnement continu au lieu de dériver. Ici, la cohérence des lots compte plus que la qualité des échantillons : un acheteur avec lequel nous travaillons a accepté des échantillons qui ont réussi, puis a constaté que le diamètre extérieur, l'épaisseur de paroi et les dimensions des ports variaient selon les lots de production, et a dû retravailler les modules sur site. Des échantillons prouvent qu’un processus existe. Seul le contrôle des lots prouve que cela se répète.
Comment la qualité du soudage et la qualité des matériaux déterminent la fiabilité des tests de fuite
Un test à l'hélium récompense la solidité des soudures. Il punit tout processus qui cache un défaut au lieu de l’éliminer.
Le soudage orbital est le processus de choix pour 316 connexions de tuyaux de refroidissement liquide, car l'arc tourne autour d'un joint fixe selon des paramètres contrôlés : le courant, la vitesse de déplacement, le débit de gaz de protection et l'espacement de l'arc sont enregistrés par passe. Le soudage manuel dépend de la stabilité de l'opérateur ; le soudage orbital dépend du programme. Cette différence se manifeste par une pénétration constante sur toute la circonférence, sans fine section laissée sur un côté du joint.
China Super Tech gère la gestion de la qualité du soudage selon la norme ISO 3834, la norme internationale relative aux exigences de qualité du soudage, qui régit la qualification des procédures, la qualification des opérateurs et les enregistrements d'inspection des soudures. La signification pratique pour un acheteur est que la soudure sur le tube 1 et la soudure sur le tube 400 proviennent du même procédé qualifié et non de deux paires de mains différentes.
La sélection des matériaux supporte la seconde moitié de la charge de fiabilité . 316L'acier inoxydable ajoute du molybdène et maintient un faible niveau de carbone, ce qui augmente la résistance aux piqûres dans les environnements contenant du chlorure et à l'exposition à long terme aux liquides de refroidissement. Pour un système de refroidissement liquide en boucle fermée fonctionnant pendant des années, cette résistance détermine si l'alésage reste lisse ou développe des sites d'initiation.
| Point de décision | Faible défaut | Valeur par défaut fiable pour les tuyaux testés à l'hélium |
|---|---|---|
| Processus de soudure | TIG manuel, dépendant de l'opérateur | Soudage orbital avec paramètres enregistrés, géré ISO 3834 |
| Finition alésage | Finition commerciale Ra 1,6 μm | Ra Inférieur ou égal à 0,4 µm après polissage + pickle + passivation |
| Qualité du matériau | 304 pour le coût | 316L lorsqu'il existe des chlorures ou une longue exposition au liquide de refroidissement |
| Inspection | Contrôle visuel + ponctuel | Inspection des fuites à 100 % avant expédition |
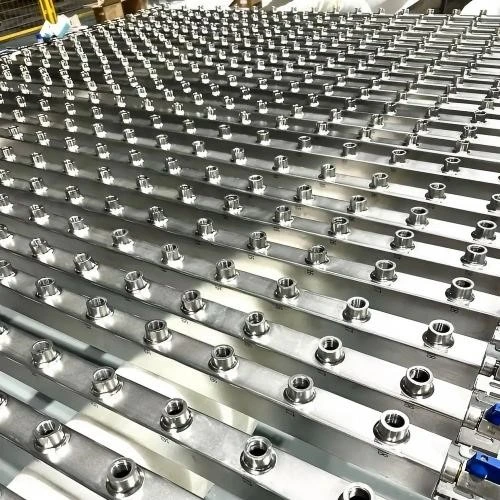
Comment le séchage et la purge déterminent le résultat du test avant le fonctionnement du détecteur
L’humidité résiduelle est la raison la plus courante pour laquelle un tuyau sonore indique une fuite.
L'eau présente dans une crevasse ou un volume mort s'évapore lentement sous vide. Le spectromètre de masse ne peut pas distinguer la vapeur d'eau du traceur d'hélium, donc un tuyau humide produit un signal de fond qui imite une fuite. Le correctif se produit avant le test, pas pendant celui-ci :
- Purgez le tube avec de l'azote sec à une pression et un débit suffisamment élevés pour déplacer l'humidité sur toute la longueur, dans les deux sens.
- Maintenir sous vide suffisamment longtemps pour que le taux de fond chute et se stabilise - la lecture du détecteur doit se stabiliser et non dériver.
- Étalonnez par rapport à un étalon de fuite d'hélium certifié immédiatement avant le lot de production, de sorte que la référence de l'instrument soit connue plutôt que supposée.
- Testez au seuil de rejet spécifié et enregistrez la valeur par tube plutôt qu’une coche réussite/échec.
Sauter l’étape 3 est l’endroit où les premières tentatives échouent le plus souvent dans les petits magasins. Un instrument non calibré ne peut pas vous dire si le tuyau fuit ou si le détecteur a dérivé.
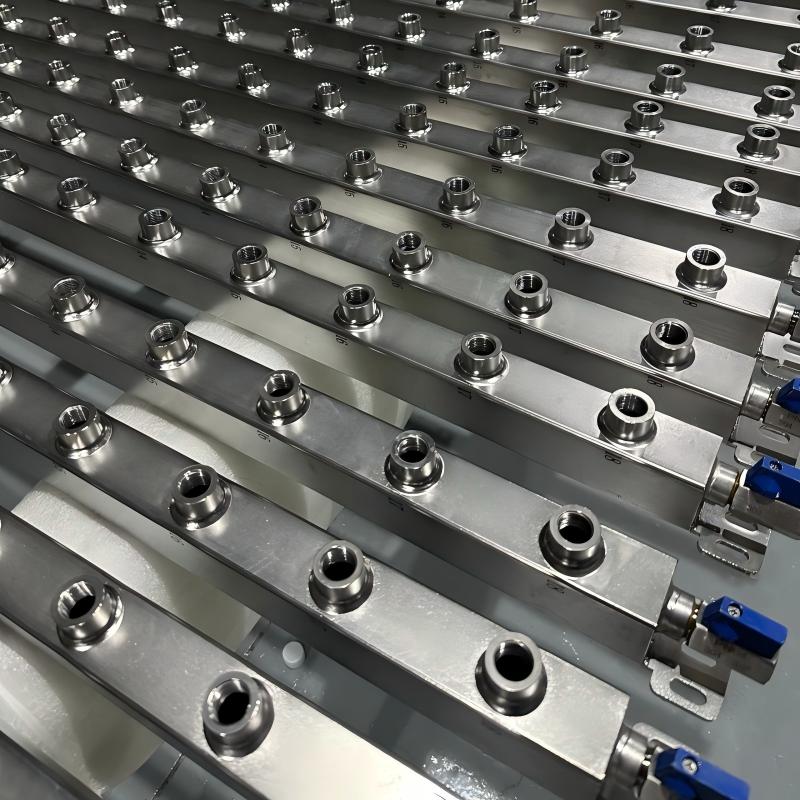
Quel contrôle de production rend un résultat de premier passage reproductible
Un seul lot propre prouve qu’un processus peut fonctionner. Une expédition de lots propres prouve qu’un fournisseur peut le gérer.
La fabrication intégrée change l’arithmétique. Lorsque l'inspection des matières premières, le formage des tubes, le soudage, le traitement de surface, l'usinage, l'inspection et l'assemblage se déroulent sous un même toit, un changement de paramètre est visible à la station suivante au lieu d'être découvert au niveau du détecteur de fuites. Cela compte lorsque le calendrier est déjà serré. L'agrandissement d'un centre de données aux États-Unis a nécessité 2 000 mètres supplémentaires de tuyaux de refroidissement liquide DN200 316, ainsi que 24 coudes personnalisés, 48 brides et un lot de raccords de connexion, le tout correspondant aux dessins approuvés. La commande a suivi la production et l'inspection et a été expédiée par voie maritime dans les 72 heures, car la vérification des matériaux, les contrôles dimensionnels, l'inspection des soudures et les tests d'étanchéité étaient des étapes internes séquentielles et non une chaîne de fournisseurs externes.
La capacité soutient le calendrier. Une production annuelle de tubes en acier inoxydable de 12 000 tonnes, plus de 11 ans de fabrication et des exportations vers plus de 20 pays signifient qu'il est possible de renouveler les commandes dans la production existante plutôt que d'attendre qu'une ligne se libère. Le résumé de ce projet DN200 rédigé par l'acheteur le dit clairement : une qualité de conduite fiable et un support de projet réactif étaient aussi importants que la conduite elle-même. Il a également noté qu'une communication claire et une coordination fiable des commandes comptent autant que le produit d'un projet d'ingénierie.
Pour les travaux de refroidissement liquide testés à l’hélium, la répétabilité est ce qu’achète réellement un bon de commande. Un fournisseur qui utilise le contrôle du dégazage, le soudage orbital, la purge à sec et un détecteur calibré comme étapes standard réussira la première tentative car il ne reste plus rien au hasard pour décider.
La plus grande préoccupation n’est pas la qualité des échantillons, mais la question de savoir si chaque lot peut maintenir le même niveau de qualité.
C’est la phrase contre laquelle tester un fournisseur. Demandez des enregistrements de lots, pas un exemple de photo.
FAQ
Q : Quel taux de fuite compte comme une réussite pour le tuyau de refroidissement liquide 316 ?
R : Le seuil de réussite est défini par les spécifications du système, généralement 1 × 10⁻⁶ mbar·L/s ou plus strict pour les circuits de service CDU. Le nombre lui-même compte moins que la méthode : le détecteur doit être calibré par rapport à un étalon de fuite d'hélium certifié avant le lot, et la valeur mesurée doit être enregistrée par tube. Une coche réussite/échec sans valeur enregistrée ne peut pas être auditée ultérieurement.
Q : Un tuyau peut-il réussir un test hydrostatique tout en échouant à un test de fuite à l'hélium ?
R : Oui. Les tests hydrostatiques mettent sous pression avec de l'eau et détectent les fuites importantes et les faiblesses structurelles. Les tests d'hélium fonctionnent sous vide avec un spectromètre de masse et détectent le flux de traceur à des débits plusieurs fois inférieurs. Une soudure avec une fine porosité peut maintenir la pression de l’eau tout en libérant de l’hélium. Pour les systèmes de refroidissement liquide où la perte de liquide de refroidissement entraîne un temps d'arrêt, la méthode à l'hélium est celle qui correspond au mode de défaillance.
Q : La rugosité de la surface interne Ra inférieure ou égale à 0,4 μm affecte-t-elle réellement un test de fuite à l'hélium ?
R : Cela affecte la lecture de fond, sur laquelle le test mesure. Un alésage plus grossier emprisonne les résidus de polissage, le liquide de coupe et les particules dans les micro-crevasses ; sous vide, ces résidus se dégazent et le spectromètre enregistre un signal ascendant qui ressemble à une fuite. Le contrôle de la rugosité de l'alésage à Ra inférieur ou égal à 0,4 μm par polissage, décapage et passivation élimine la majeure partie de cet inventaire piégé et maintient l'arrière-plan plat.
Q : Combien de temps un tuyau de refroidissement liquide 316 doit-il être purgé avant le test à l'hélium ?
R : Purger avec de l'azote sec jusqu'à ce que l'humidité soit déplacée sur toute la longueur, puis maintenir sous vide jusqu'à ce que le fond du détecteur plafonne plutôt que dérive. La durée exacte dépend de la longueur du tube, de l'épaisseur de la paroi et de l'humidité ambiante : une longueur de 6 000 mm retient plus d'humidité qu'un coude court. La mesure de contrôle est le plateau : si la lecture continue à baisser, la purge n'est pas terminée.
Q : Quelle documentation doit accompagner une commande de tuyaux de refroidissement liquide testés à l'hélium ?
R : Demandez des certificats de matériaux traçables au numéro de chaleur, à la procédure de soudage et aux enregistrements de qualification de l'opérateur selon la norme ISO 3834, aux rapports d'inspection dimensionnelle, aux mesures de rugosité de surface et aux valeurs des tests d'étanchéité par tube par rapport à la norme calibrée. Un fournisseur utilisant les systèmes ISO 9001 et ISO 3834 peut les produire en routine. Si les dossiers ne sont rassemblés qu’après votre demande, le processus n’est pas contrôlé.
Prêt à vérifier un dessin par rapport à la capacité réelle du processus ? Envoyez les dimensions de votre tube, l'épaisseur de paroi et le taux de fuite cible. Un ingénieur répond avec une évaluation de faisabilité, un plan de contrôle des lots et un calendrier de prototype dans les 24 heures. Les lots de prototypes sont expédiés sous 7 à 10 jours.